
Глубинные проблемы традиционных решений
Я заявляю прямо: старые подходы чаще ломают производство, чем помогают его запустить заново. В типичной линии для отпуска цемента или зерна оборудование для сыпучих материалов зачастую подбирают по цене, а не по поведению смеси — и это ведёт к накоплению проблем (мой опыт это подтверждает). Статистика показывает: в среднем 14–20% простоев на мелких заводах связаны с засорениями силосов и неправильной работой шлюзовых клапанов — так мы считали, пока в 2018 году на заводе под Нижним Новгородом не провели ревизию и не изменили ряд дозаторов; результат — потери уменьшились на 12% и простои упали на 18%.
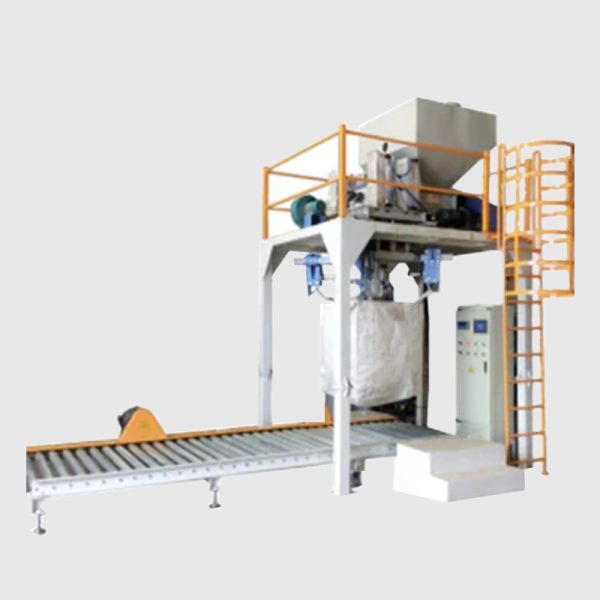
Я работаю в B2B цепочке поставок более 15 лет, поэтому вижу одни и те же симптомы снова и снова: неподходящий конвейер, неверно подобранный вибросито, слабый фильтр пылеудаления. Эти ошибки неочевидны в тендерной документации, но проявляются в работе через три месяца — и тогда мы начинаем терять тонну за тонной (да, звучит просто, но последствия серьёзны). Возникает вопрос: почему покупатели продолжают выбирать оборудование по цене, а не по совместимости с рецептурой и режимом работы? — и это то, что надо исправлять. Переход к следующему разделу логичен: как именно эти недостатки проявляются в эксплуатации и что с ними делать.
В чём корень проблемы?
Часто корень кроется в упущенной совместимости: силос рассчитан на свободно текущие порошки, а в систему подаётся липкая смесь; шлюзовый клапан застревает, а дозатор не измеряет порцию с нужной точностью. Я помню случай в 2015 году в Подмосковье: неверно выбранный пневматический транспортер и отсутствие подходящего вентилятора привели к перерасходу электроэнергии на 9% и частым остановкам — проблема решилась заменой на дозатор с частотным приводом и корректировкой геометрии трубопровода. Такие детали — не мелочь. Они определяют рентабельность.
Сравнительный взгляд и движение вперёд
Давайте определим ключевое: системы обработки сыпучих материалов — это не только набор машин, это алгоритм поведения потока. Я объясняю это так: если вы рассматриваете пневматическую мешалку как «ещё одну опцию», вы ошибаетесь. пневматическая мешалка часто меняет весь профиль смешения и поведение смеси в шлюзах и на виброситах — я видел это в 2020 году на линии по переработке комбикорма в Казани, когда после установки мешалки потери на прилепание к стенкам снизились на 15%.
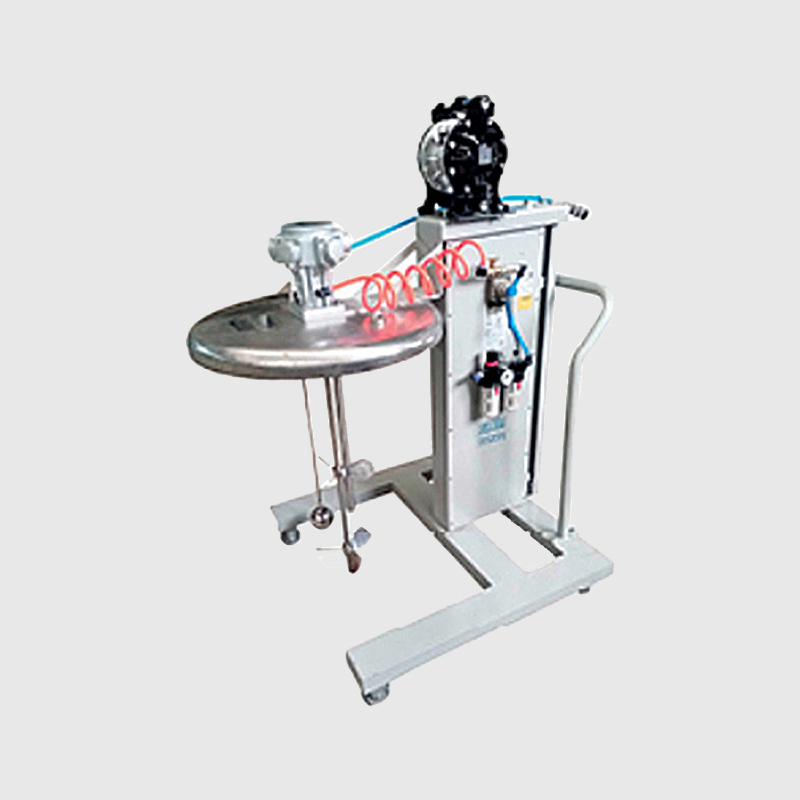
Я сравниваю решения по трём осям: поведение потока (схождение/залипание), энергетика (потребление двигателей, вентиляторов, вакуумных насосов) и ремонтопригодность (доступ к узлам, тип подшипников, наличие сменных втулок). В одном проекте мы заменили тяжёлый роторный клапан на лёгкий дозатор с частотным приводом — простой шаг, но время чистки сократилось вдвое. Да, это означает первоначальные вложения, но окупаемость была видна уже через девять месяцев. — И это ключ к принятию решений.
Что важно оценивать при выборе?
Я рекомендую смотреть на конкретные метрики. Ниже — три критерия, которые я использую при каждом аудите линий:
1) Показатель потерь материала в процентах от выработки (реально измеряемый; мы делали замеры по партиям за две недели). 2) Время простоя на очистку или отладку в часах в месяц (мы фиксируем это ежедневно). 3) Энергопотребление узлов при нагрузке — ватт на тонну переработанного продукта. Оценив эти метрики, вы получите ясную картину преимуществ одной схемы над другой.
В заключение — несколько практических мыслей: я верю в тщательное тестирование узлов на реальном материале перед крупными закупками; я настаиваю на протоколах измерения потерь; я предпочитаю модульные решения, где можно поменять дозатор или шлюзовый клапан без остановки всей линии. Если хотите, я могу помочь с оценкой вашей установки; в противном случае — начните с трёх метрик выше. И да, обращайтесь напрямую к производителям за реальными испытаниями на вашей рецептуре — это экономит вам деньги в долгой перспективе. Для консультации по конкретным моделям и поставкам вы можете обратиться к Wijay.